- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Aling Mga Bahagi ng Moldbase at Karaniwang Bahagi ang Mahalaga para sa Precision Injection Molds?
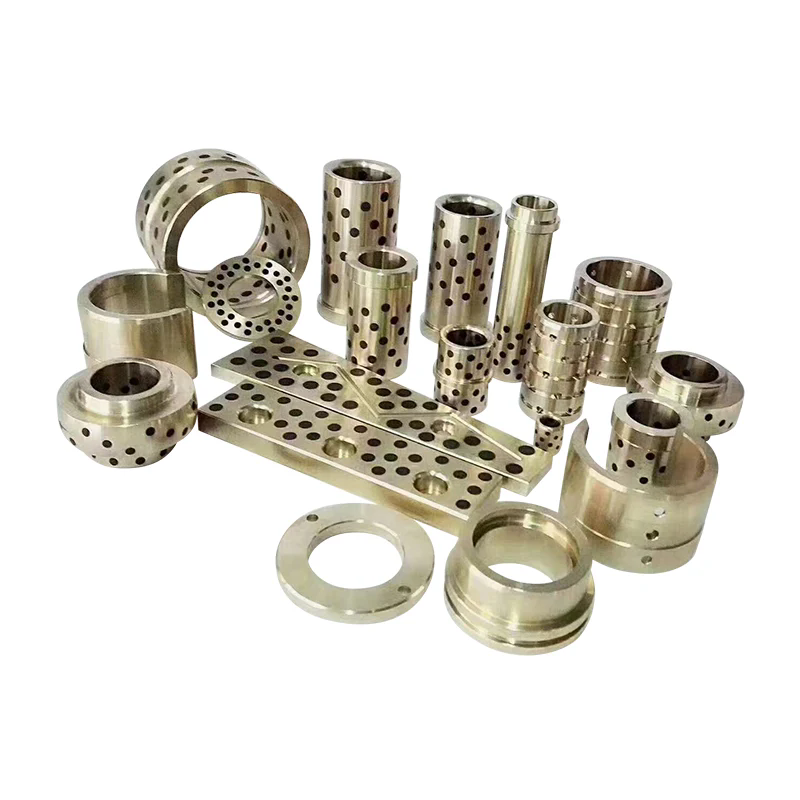
Ang precision injection molding ay nakadepende sa higit sa cavity at core. Ang mold base ay nagbibigay ng structural framework na humahawak sa molding system nang magkasama, habang ang mga standard na component ay kumokontrol sa alignment, paggalaw, pagpoposisyon, at part ejection. Kung ang mga elementong ito ay hindi tugma o hindi tumpak na ginawa, ang mga problema tulad ng flash, hindi pantay na pagkasuot, hindi pare-parehong sukat ng bahagi, mahirap na pagbubukas ng amag, at napaaga na pagkabigo ng tooling. Pagpili ng tamaMoldbase at Standard na BahagiAng mga bahagi ay samakatuwid ay isang pangunahing hakbang sa pagbuo ng isang maaasahang injection mold.
Pinagsasama ng well-engineered mold assembly ang mga angkop na materyales sa plato, tumpak na machining, maaasahang mga sistema ng paggabay, wastong napiling mga bahagi ng ejector, at mga katugmang accessory. Ang kinakailangang pagsasaayos ay nag-iiba sa laki ng amag, mga katangian ng dagta, layout ng lukab, presyon ng iniksyon, dami ng produksyon, at mga detalye ng makina ng paghuhulma ng iniksyon.Moldburger Mould Industry Co., Ltd.nagbibigay ng mga base ng amag at mga bahagi ng precision na molde para sa mga pang-industriyang aplikasyon, na may mga nai-publish na mga detalye na sumasaklaw sa P20 na bakal, 1.2311 grade steel, mga bahagi ng gabay ng SUJ2, at SKD61 ejector pin. Ang pag-unawa sa paggana at pamantayan sa pagpili ng bawat bahagi ay nakakatulong sa mga taga-disenyo ng amag at mga koponan sa pagbili na gumawa ng mas matalinong mga desisyon.
Talaan ng mga Nilalaman
1. Anong Mold Base Plate ang Mahalaga para sa Matatag na Injection Mould?
2. Aling Mga Karaniwang Bahagi ang Kumokontrol sa Alignment, Movement, at Ejection?
3. Paano Dapat Suriin ang Mga Materyales, Pagpapahintulot, at Kalidad ng Paggawa?
Anong Mold Base Plate ang Mahalaga para sa Stable Injection Mould?
Ang mold base ay ang sumusuportang istraktura na humahawak sa lukab, core, sistema ng paggabay, mekanismo ng pagbuga, at iba pang mga functional na elemento sa kanilang mga nilalayong posisyon. Sa panahon ng paghuhulma ng iniksyon, ang pagpupulong ay sumasailalim sa puwersa ng pag-clamping, presyon ng iniksyon, paulit-ulit na pagbubukas at pagsasara, at mga pagbabago sa thermal. Ang base ay dapat mapanatili ang dimensional na katatagan sa ilalim ng mga kondisyong ito sa pagpapatakbo. Kahit na ang lukab at core ay na-machine nang tumpak, ang hindi sapat na katigasan ng plato o mahinang pagkakahanay ay maaaring makaapekto sa huling molded na bahagi.
Ang pagkakaayos ng plato ay depende sa disenyo ng amag. Ang isang kumbensyonal na two-plate mold ay karaniwang kinabibilangan ng top clamping plate, cavity plate, core plate, support plate, spacer blocks, ejector plates, at bottom clamping plate. Ang mas kumplikadong tooling ay maaaring mangailangan ng karagdagang mga plato o insert upang mapaunlakan ang mga slider, lifter, hot runner, o espesyal na pagsasaayos ng ejection. Ang bawat plato ay may tinukoy na mekanikal na papel, at ang mga sukat nito ay dapat matukoy ng layout ng amag sa halip na piliin lamang sa pamamagitan ng pagtukoy sa isang nominal na laki ng amag.
Aling mga plate ang bumubuo sa pangunahing istrukturang pagpupulong?
Ang mga sumusunod na bahagi ay karaniwang isinasaalang-alang kapag tinutukoy ang isang base ng amag:
- Nangungunang clamping plate:Ikinokonekta ang nakatigil na bahagi ng molde sa nakapirming platen ng injection molding machine. Nagbibigay ito ng mounting surface para sa upper mold assembly at tinatanggap ang sprue bushing kung kinakailangan.
- Cavity plate:Sinusuportahan ang cavity insert o naglalaman ng cavity machining nang direkta. Ang flatness, kapal, at katigasan nito ay nakakaimpluwensya sa kung gaano palagiang sinusuportahan ang gilid ng lukab sa panahon ng pag-clamping.
- Core plate:Hawak ang core insert o mga feature na bumubuo ng core. Dapat itong mapanatili ang dinisenyo na relasyon sa cavity plate sa buong paulit-ulit na mga cycle ng produksyon.
- Plate ng suporta:Pinapatibay ang core-side assembly at tumutulong na labanan ang baluktot sa ilalim ng presyon ng iniksyon. Ang kinakailangang kapal at pag-aayos ng suporta ay nakasalalay sa inaasahang lugar, layout ng lukab, at inaasahang pagkarga ng paghubog.
- Mga bloke ng spacer:Lumikha ng puwang na kailangan para makapaglakbay ang ejector assembly. Tinutukoy ng kanilang mga sukat ang magagamit na ejection stroke at dapat magbigay ng sapat na clearance para sa mga gumagalaw na bahagi.
- Ejector retainer plate at ejector plate:Hawakan at i-drive ang mga ejector pin, manggas, at iba pang elemento ng ejection. Ang kanilang paggalaw ay dapat manatiling parallel at walang panghihimasok.
- Bottom clamping plate:Ikinokonekta ang gumagalaw na bahagi ng molde sa gumagalaw na platen at nagbibigay ng kinakailangang interface ng pag-mount at suporta.
Ang mga plate na ito ay gumagana bilang isang konektadong mekanikal na sistema. Halimbawa, ang pagtaas ng kapal ng isang plato ng suporta ay maaaring mapabuti ang paglaban sa pagpapalihis, ngunit nakakaapekto rin ito sa pangkalahatang taas ng amag at magagamit na espasyo ng makina. Katulad nito, ang pagpapalit ng taas ng spacer block ay maaaring makaimpluwensya sa ejector stroke at ang silid na magagamit para sa mga bahagi ng pagbabalik. Samakatuwid, dapat isaalang-alang ng pagsusuri sa disenyo ang kumpletong stack-up ng mga plato, hindi itinuturing ang bawat plato bilang isang independiyenteng item sa pagbili.
Anong mga detalye ng materyal at tigas ang may kaugnayan?
Ang pagpili ng materyal ay dapat na sumasalamin sa mga mekanikal na pangangailangan na inilagay sa bawat plato. Ang na-publish na ProSeries mold-base na impormasyon mula sa Moldburger Mould Industry Co., Ltd. ay kinikilala ang P20 na pre-hardened steel at 1.2311 grade steel bilang mga opsyon sa base material. Ang nakalistang tigas ay 28 hanggang 32 HRC, na may tensile strength na 965 hanggang 1200 N/mm² at isang minimum na yield strength na 800 N/mm². Nagbibigay ang mga halagang ito ng sanggunian para sa pagsusuri sa nakasaad na configuration ng ProSeries, ngunit dapat kumpirmahin ng mga mamimili ang materyal na sertipiko at ang detalyeng naaangkop sa eksaktong pagkakasunud-sunod.
| Component | Nai-publish na materyal | Nai-publish na katigasan | Nakalistang kondisyon sa ibabaw |
| Clamping plates A at B | P20 / 1.2311 | 28 hanggang 32 HRC | Lupa at pinakintab |
| Support plate S | 1045 carbon steel | 18 hanggang 22 HRC | Lupa |
| Ejector housing C at D | P20 / 1.2311 | 28 hanggang 32 HRC | Lupa |
| Gabay sa mga haligi at bushings | SUJ2 bearing steel | 58 hanggang 62 HRC | Pinatigas at giniling |
| Mga pin ng ejector | SKD61 / H13 tool steel | 48 hanggang 52 HRC | Precision ground |
Para sa isang pangkalahatang layunin na amag, ang P20 ay madalas na pinipili dahil nag-aalok ito ng praktikal na balanse ng pagiging machinability, polishability, at mekanikal na pagganap. Ang tool na mas mataas ang stress ay maaaring mangailangan ng ibang grado ng bakal o mas malaking kaayusan sa suporta. Ang pagpili ng materyal ay dapat ding isaalang-alang ang paghubog ng dagta. Ang mga glass-fibre-reinforced na plastik, halimbawa, ay maaaring magpapataas ng nakasasakit na pagkasira sa mga ibabaw ng amag at mga gumagalaw na bahagi. Ang mga kinakaing unti-unti o moisture-sensitive na mga kapaligiran sa pagpoproseso ay maaaring tumawag ng mga materyales na lumalaban sa kaagnasan sa mga piling lugar.
Paano dapat itugma ang mga sukat ng mold-base sa makina?
Ang pisikal na pagkakatugma ay kasinghalaga ng kalidad ng materyal. Ang mold base ay dapat magkasya sa loob ng mga sukat ng platen ng makina at tie-bar spacing, habang ang locating ring, mounting hole, pangkalahatang taas, at ejector interface ay dapat tumugma sa detalye ng makina. Kailangan ding isaalang-alang ng taga-disenyo ng amag ang magagamit na liwanag ng araw, maximum na pagbubukas ng stroke, pinakamababang kapal ng amag, at ang kapasidad ng pag-clamping ng makina.
Ang ProSeries na nai-publish na size matrix ay nagbibigay ng limang reference na configuration. Inilalarawan ng mga figure sa ibaba ang mga nakalistang dimensyon ng plate at pangkalahatang taas, hindi isang unibersal na hanay ng laki para sa bawat naka-customize na base ng amag.
| Sukat ng base | Isang plato kapal | B plate kapal | S plate kapal | Pangkalahatang taas |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Kapag nire-review ang isang quotation, dapat matanggap ng aming engineering team ang mold drawing, machine model, resin information, cavity arrangement, at inaasahang production volume. Nakakatulong ang mga detalyeng ito na matukoy kung naaangkop ang isang karaniwang configuration o kung ang kapal ng plate, mga posisyon ng suporta, mga layout ng paglamig, o mga detalye ng pag-mount ay nangangailangan ng pagbabago. Ang Moldburger Mould Industry Co., Ltd. ay nagbibigay ng mga opsyon sa mold-base para sa mga application ng injection molding, at dapat kumpirmahin ng mga mamimili ang huling drawing at iskedyul ng materyal bago magsimula ang produksyon.
Aling Mga Karaniwang Bahagi ang Kinokontrol ang Alignment, Movement, at Ejection?
Ang mga karaniwang bahagi ay kadalasang mas maliit kaysa sa pangunahing mga plato ng amag, ngunit ang kanilang impluwensya sa repeatability ay malaki. Ginagabayan nila ang pagbubukas at pagsasara ng kilusan, pinapanatili ang mga halves ng amag sa nilalayon na relasyon, pinakawalan ang hinubog na produkto, at pinoprotektahan ang mga gumagalaw na asembliya mula sa hindi gustong pag-alis. Ang isang amag ay maaaring magkaroon ng isang matibay na base at tumpak na machined na lukab habang gumagawa pa rin ng mga hindi tugmang bahagi kung ang mga bahagi ng paggabay o pagbuga nito ay hindi wastong tinukoy.
Ang pagpili ng mga karaniwang bahagi ay dapat magsimula sa paggalaw at mga kinakailangan sa pagganap ng amag. Ang isang simpleng two-plate na amag ay maaaring gumamit ng isang kumbensyonal na haligi ng gabay at bushing arrangement na may mga ejector pin. Ang amag na may malalalim na tadyang, cylindrical feature, undercuts, o maselang cosmetic surface ay maaaring mangailangan ng ejector sleeves, lifters, wear plates, o karagdagang mga elemento ng paggabay at locking. Ang bilang at pag-aayos ng mga bahaging ito ay dapat matukoy sa panahon ng disenyo ng amag.
Bakit mahalaga ang mga guide pillar at guide bushing?
Kinokontrol ng mga guide pillar at guide bushing ang relatibong posisyon ng gumagalaw at nakatigil na mga halves ng amag sa panahon ng pagbubukas at pagsasara. Ang kanilang layunin ay gabayan ang pagpupulong sa tamang posisyon bago magtagpo ang cavity at core. Ang tumpak na patnubay ay nakakatulong na bawasan ang hindi pantay na pagdikit, protektahan ang mga nahahati na ibabaw, at mapanatili ang paulit-ulit na pagkakahanay sa maraming mga siklo ng paghubog.
Kasama sa isang tipikal na sistema ng gabay ang mga tumigas na haligi na naka-install sa isang gilid ng amag at mga katugmang bushing na naka-install sa kabilang panig. Ang akma sa pagitan ng dalawang bahagi ay dapat na payagan ang makinis na paggalaw habang nililimitahan ang labis na paglalaro sa gilid. Ang isang clearance na masyadong malaki ay maaaring magpapahintulot sa hindi gustong paggalaw at dagdagan ang panganib ng maling pagkakahanay. Ang isang fit na masyadong mahigpit ay maaaring magdulot ng friction, heat generation, scoring, o seizure, lalo na kapag ang lubrication ay hindi sapat o ang amag ay nalantad sa kontaminasyon.
Tinutukoy ng na-publish na detalye ng ProSeries ang SUJ2 bearing steel para sa mga guide pillar at bushings, na may tigas na 58 hanggang 62 HRC at isang hardened at ground finish. Ito ay isang makabuluhang sanggunian ng materyal at tigas para sa nakalistang configuration. Gayunpaman, dapat ding suriin ng mga mamimili ang aktwal na diameter ng pillar, haba ng trabaho, haba ng bushing, klase ng fit, pagkamagaspang sa ibabaw, kaayusan ng pagpapadulas, at mga dimensional na tolerance sa drawing ng bahagi.
Ang mga sistema ng gabay ay dapat na idinisenyo ayon sa laki at bigat ng amag. Maaaring kailanganin ng malalaking molde ang mga karagdagang elemento ng gabay o karagdagang mga feature sa pag-align upang pamahalaan ang hindi pantay na pag-load. Sa mga molde na may mga side action, dapat ding tiyakin ng taga-disenyo na ang mga guide pillar, angle pin, slider, at locking block ay hindi makakasagabal sa opening sequence. Ang sistema ng paggabay ay dapat na siyasatin para sa pagkasuot at kondisyon ng pagpapadulas sa panahon ng naka-iskedyul na pagpapanatili ng amag.
Paano nakakaapekto ang mga ejector pin at sleeves sa paglabas ng bahagi?
Ang ejection system ay nag-aalis ng molded component mula sa core pagkatapos ng paglamig at pagbukas ng amag. Ang mga ejector pin ay karaniwang ginagamit upang itulak ang mga angkop na bahagi ng bahagi, habang ang mga manggas ng ejector ay kapaki-pakinabang sa paligid ng mga cylindrical na boss o core pin kung saan kinakailangan ang nakapalibot na contact surface. Ang pagpili ay depende sa geometry ng bahagi, kapal ng pader, anggulo ng draft, pag-urong ng materyal, at ang lokasyon ng mga katanggap-tanggap na marka ng pagbuga.
Ang paglalagay ng ejector pin ay isang desisyon sa disenyo, hindi lamang sa pamamahagi ng mga pin nang pantay-pantay. Dapat ilapat ang puwersa sa mga lugar na makatiis sa pag-load ng ejection nang hindi nag-iiwan ng mga nakikitang marka, pagbaluktot, o pagpapaputi ng stress. Ang mga manipis na pader at makitid na tadyang ay maaaring mangailangan ng ibang pagkakaayos ng pagbuga mula sa makapal na mga seksyon ng istruktura. Kung mahigpit na hinawakan ng bahagi ang core, maaaring kailanganin ng taga-disenyo na dagdagan ang epektibong lugar ng pagbuga o baguhin ang draft at surface finish sa halip na umasa sa ilang mabigat na load na pin.
Ang mga ejector pin ay dapat na tuwid, wastong pagkakabit, at sapat na suportado. Ang labis na hindi suportadong haba ay maaaring magpataas ng panganib ng baluktot. Ang maling taas ng pin ay maaaring lumikha ng mga marka ng saksi o hindi pantay na paglabas, habang ang mahinang pagkakahanay ay maaaring maging sanhi ng pagkiskis ng pin sa butas nito. Ang mga manggas ng ejector ay nangangailangan ng katulad na atensyon sa concentricity at running clearance dahil gumagana ang mga ito sa paligid ng isang core pin at maaaring malantad sa mga side load sa panahon ng ejection.
Para sa na-publish na configuration ng ProSeries, ang nakalistang ejector pin material ay SKD61 H13 tool steel, na may hardness na 48 hanggang 52 HRC at precision-ground finish. Dapat ituring ang detalyeng ito bilang isang sanggunian para sa nakasaad na configuration ng produkto sa halip na isang pagpapalagay na ang bawat ejector pin o manggas ay gumagamit ng parehong grado. Dapat kumpirmahin ng mga mamimili ang diameter, haba, estilo ng ulo, geometry ng tip, tigas, at anumang espesyal na coating o surface treatment na kinakailangan para sa application.
Aling iba pang mga bahagi ang kumpletuhin ang sistema ng paggalaw ng amag?
Maaaring kailanganin ang ilang karagdagang mga bahagi upang makamit ang maaasahang operasyon ng amag. Ang kanilang paggamit ay nakasalalay sa arkitektura ng amag at sa uri ng produktong hinulma.
- Ibalik ang mga pin:Tumulong na ibalik ang ejector assembly sa orihinal nitong posisyon habang nagsasara ang amag. Ang kanilang haba at pagkakaayos ng contact ay dapat na angkop sa disenyo ng ejector plate.
- Springs:Magbigay ng return force o kontroladong paggalaw sa mga piling mekanismo. Dapat isaalang-alang ng pagpili ng spring ang working load, compression range, fatigue life, operating temperature, at available na installation space.
- Naghahanap ng singsing:Iposisyon ang amag na may kaugnayan sa nozzle ng injection machine at paghanap ng pagbubukas. Ang mga sukat nito ay dapat tumugma sa interface ng makina at sa pag-aayos ng sprue ng amag.
- Sprue bushing:Nagbibigay ng entry path para sa molten plastic mula sa machine nozzle papunta sa mold runner system. Kailangang magkatugma ang radius ng nozzle, mga sukat ng orifice, at geometry ng seating.
- Magsuot ng mga plato:Protektahan ang mga sliding contact surface sa mga lugar tulad ng mga slider at iba pang mekanismo ng paggalaw ng amag. Maaari silang palitan kapag ang pagsusuot ay umabot sa hindi katanggap-tanggap na antas, na tumutulong na protektahan ang mas mahal na mga istruktura ng amag.
- Mga accessory ng gabay:Maaaring magsama ng mga karagdagang gabay, paghinto, at mga bahagi ng pagkakahanay para sa mga partikular na layout ng amag. Ang eksaktong pagsasaayos ay dapat sumunod sa naaprubahang pagguhit ng amag.
- Mga lock at limitahan ang mga bahagi:Kontrolin ang mga piling yugto ng paggalaw ng amag o magbigay ng mga function sa pagpoposisyon sa mga disenyo na nangangailangan ng mga ito.
- Mga seal at plug:Suportahan ang mga kinakailangan sa cooling channel at fluid circuit kung saan tinukoy ng disenyo ng amag. Ang kanilang materyal at presyon ng rating ay dapat na angkop para sa mga kondisyon ng operating.
Hindi lahat ng amag ay nangangailangan ng bawat bahagi sa listahang ito. Halimbawa, ang isang pangunahing amag ay maaaring hindi nangangailangan ng mga lifter o kumplikadong mga bloke ng locking, habang ang isang amag na may mga side undercut ay maaaring depende sa mga slider, angle pin, at wear plate upang makumpleto ang pagkakasunud-sunod ng paggalaw nito. Ang listahan ng bahagi ay dapat mabuo mula sa pagguhit ng pagpupulong ng amag at bill ng mga materyales, na ang bawat bahagi ay nakatalaga ng isang malinaw na function at reference number.
Inililista ng Moldburger Mould Industry Co., Ltd. ang mga guide pillar at wear plate, guide at iba pang accessory ng amag, at mga ejector pin at ejector sleeve sa mga kategorya ng bahagi ng amag nito. Kapag kinukuha ang mga bahaging ito, dapat matukoy ng aming detalye sa pagbili ang uri ng bahagi, numero ng pagguhit, materyal, tigas, mga sukat, paggamot sa ibabaw, at dami. Binabawasan nito ang kalabuan sa pagitan ng mga visual na katulad na bahagi na maaaring may iba't ibang mga kinakailangan sa paggana.
Paano Dapat Suriin ang Mga Materyales, Pagpapahintulot, at Kalidad ng Paggawa?
Ang katumpakan ay hindi itinatag sa pamamagitan ng isang materyal na pangalan o isang listahan ng makina lamang. Ito ay resulta ng isang kinokontrol na ugnayan sa pagitan ng mga kinakailangan sa disenyo, kondisyon ng hilaw na materyal, mga proseso ng machining, paggamot sa init, paggiling, pagpupulong, at inspeksyon. Maaaring matugunan ng isang bahagi ang mga nominal na dimensyon nito ngunit hindi maganda ang pagganap nito kung ang flatness, parallelism, concentricity, tigas, o surface finish nito ay hindi angkop para sa aplikasyon. Kaya dapat suriin ng mga mamimili ang mga kinakailangan sa pagmamanupaktura at inspeksyon kasama ng detalye ng produkto.
Paano dapat itugma ang mga grado ng bakal sa mga function ng bahagi?
Ang iba't ibang bahagi ng amag ay nakakaranas ng iba't ibang anyo ng mekanikal na stress at pagkasira. Ang isang malaking plato ay dapat magbigay ng suporta sa istruktura at mapanatili ang geometry nito. Ang isang guide pillar ay nakakaranas ng paulit-ulit na sliding contact. Ang isang ejector pin ay nakalantad sa compressive force, friction, at paulit-ulit na paggalaw. Ang pagpili ng isang materyal para sa bawat bahagi ay hindi babalewalain ang iba't ibang mga kondisyon ng pagpapatakbo.
Ang impormasyon ng produkto na inilathala ng Moldburger Mould Industry Co., Ltd. ay kinikilala ang ilang mga opsyon sa bakal para sa mga application ng mold-base, kabilang ang P20, 4140, H13, stainless steel, at S7. Ang mga nakalistang paglalarawan ay nag-uugnay ng P20 sa pangkalahatang layunin na mga aplikasyon ng amag at mahusay na machinability, 4140 na may lakas at tigas, H13 na may paglaban sa init, hindi kinakalawang na asero na may lumalaban sa kaagnasan, at S7 na may paglaban sa epekto. Ito ay mga sanggunian sa pagpili, hindi mapapalitang mga garantiya. Ang tamang grado ay depende sa bahagi, dagta, temperatura ng pagpoproseso, inaasahang pagkasuot, at mga kinakailangan sa pagpapanatili.
Halimbawa, ang P20 ay maaaring angkop para sa maraming pangkalahatang layunin na mga plato, habang ang H13 ay kadalasang isinasaalang-alang kung saan ang mas mataas na thermal demand o partikular na mga kondisyon ng pagsusuot ay nagbibigay-katwiran sa paggamit nito. Ang isang hindi kinakalawang na grado ay maaaring may kaugnayan sa mga aplikasyon kung saan ang paglaban sa kaagnasan ay mahalaga, ngunit ang eksaktong grado at paggamot sa init ay nangangailangan pa rin ng kumpirmasyon. Dapat ding makilala ng mamimili ang pagitan ng base material ng plato at ang mga materyales na ginagamit para sa mga pagsingit, mga elemento ng gabay, ejector, at mga bahagi ng pagsusuot.
Ang paggamot sa init ay isa pang mahalagang pagsasaalang-alang. Ang katigasan ay nakakaapekto sa paglaban sa indentation at pagkasira, ngunit ang tigas lamang ay hindi naglalarawan ng katigasan, dimensional na katatagan, o paglaban sa pag-crack. Kung ang isang bahagi ay tumigas pagkatapos ng magaspang na machining, ang plano sa pagmamanupaktura ay dapat isaalang-alang ang posibleng pagbaluktot at ang pangangailangan para sa pagtatapos ng paggiling. Para sa mga sangkap na nangangailangan ng malapit na akma, ang inspeksyon ay dapat maganap pagkatapos ng huling yugto ng machining at heat treatment, hindi lamang bago ang mga ito.
Aling mga dimensional na pagpapaubaya ang nararapat sa pinakamalapit na atensyon?
Hindi lahat ng dimensyon sa isang pagguhit ng amag ay may parehong kahalagahan sa pagganap. Ang kabuuang haba at lapad ng isang plato ay maaaring magkaroon ng medyo malawak na tolerance, habang ang mga butas ng gabay, mga tampok sa paghahanap, mga insert pocket, at mga sliding interface ay maaaring mangailangan ng mas malapit na kontrol. Tinutukoy ng isang kapaki-pakinabang na plano sa inspeksyon ang mga kritikal-sa-function na dimensyon at tinutukoy kung paano sila susukatin.
Ang mga karaniwang lugar na nangangailangan ng pansin ay kinabibilangan ng:
- Plate flatness at parallelism:Impluwensya kung paano nagsasara ang amag at kung paano ibinabahagi ang mga clamping load sa buong assembly.
- Gabay na posisyon ng butas:Tinutukoy ang ugnayan sa pagitan ng sistema ng gabay at ng cavity at core plates.
- Gabay sa diameter at tuwid ng haligi:Makakaapekto sa running fit, friction, at repeatable alignment.
- Ipasok ang mga sukat ng bulsa:Tukuyin kung ang mga cavity at core insert ay maaaring matatagpuan at mapanatili nang tama.
- Posisyon at diameter ng butas ng ejector:Makakaapekto sa paggalaw ng pin at ang panganib ng pagkuskos o pag-agaw.
- Kondisyon sa ibabaw ng paghihiwalay:Naiimpluwensyahan ang pagsasara ng amag at ang panganib ng flash na dulot ng hindi magandang contact o pinsala.
- Mga tampok sa pag-mount at paghahanap:Dapat tumugma sa makinang pang-iniksyon at sa inaprubahang disenyo ng amag.
Ang pahina ng ProSeries mold-base ay naglilista ng CNC machining para sa mga plate at mga bahagi at inilalarawan ang paraan ng pagmamanupaktura bilang nilayon upang makamit ang tumpak na pagkakahanay at akma. Ang isang hiwalay na pahina ng detalye sa paggawa ng amag ay naglilista ng karaniwang hanay ng laki mula 150 mm by 150 mm hanggang 600 mm by 600 mm, isang standard surface finish na Ra 0.4 micrometres, at isang tolerance ng plus o minus 0.01 mm sa mga kritikal na dimensyon. Ang mga bilang na ito ay nabibilang sa na-publish na detalye at hindi dapat awtomatikong ilapat sa bawat serye ng mold-base o indibidwal na bahagi.
Ang isa pang pahina ng base ng injection mold ay naglilista ng ibang hanay ng mga karaniwang sukat, impormasyon sa surface finish, at serye ng modelo. Dahil maaaring maglarawan ang mga na-publish na page ng produkto ng iba't ibang configuration, dapat humiling ang mga mamimili ng isang pinagsama-samang drawing at specification sheet para sa napiling modelo. Dapat sabihin ng huling panipi kung aling pagpapaubaya ang nalalapat sa bawat kritikal na dimensyon, kung paano sinusukat ang pagkamagaspang sa ibabaw, at kung ang mga talaan ng inspeksyon ay ibinibigay kasama ng order.
Anong mga proseso ng pagmamanupaktura at inspeksyon ang sumusuporta sa pag-uulit?
Ang kakayahan sa makina ay may kaugnayan lamang kapag ito ay konektado sa mga sukat at tampok na kinakailangan ng disenyo ng amag. Ang CNC milling at drilling ay ginagamit upang makagawa ng mga profile ng plate, butas, bulsa, at mga tampok sa pag-mount. Maaaring mapabuti ng precision grinding ang flatness, parallelism, at surface condition. Maaaring gamitin ang Wire EDM para sa mga profile o feature na mahirap gawin sa pamamagitan ng conventional cutting. Maaaring kailanganin ang heat treatment upang makamit ang tinukoy na tigas, habang ang dimensional na inspeksyon ay nagpapatunay kung ang natapos na bahagi ay umaayon sa drawing.
Ang profile ng kumpanya ng Moldburger Mould Industry Co., Ltd. ay naglilista ng mga CNC machine mula sa Makino, Dawei, at FANUC, mga electrical discharge machine mula sa Makino at Sodick, mabagal na wire-feeding machine, Okamoto grinder, lathes, at Hexagon coordinate measuring equipment. Nag-uulat din ito ng isang pangkat ng 30 mga inhinyero ng disenyo at higit sa 100 mga propesyonal at teknikal na tauhan. Ang mga nai-publish na mapagkukunang ito ay nagpapahiwatig ng hanay ng mga kagamitan at tauhan na inilarawan ng kumpanya, habang ang proseso na ginamit para sa isang indibidwal na order ay dapat na kumpirmahin laban sa aktwal na plano sa pagmamanupaktura nito.
Maaaring gamitin ang coordinate measuring machine upang siyasatin ang mga geometric na feature at ihambing ang mga sinusukat na posisyon sa engineering drawing. Para sa mas simpleng dimensyon, maaaring angkop ang mga naka-calibrate na gauge, micrometer, bore gauge, height gauge, at surface roughness. Dapat piliin ang paraan ng inspeksyon ayon sa tolerance at geometry na sinusuri. Ang isang resulta ng pagsukat ay makabuluhan lamang kapag ang instrumento ay may angkop na resolusyon, katayuan ng pagkakalibrate, at isang tinukoy na pamamaraan ng pagsukat.
Ang dokumentasyon ng kalidad ay dapat na perpektong may kasamang materyal na sertipiko, ulat ng katigasan kung saan tinukoy, mga resulta ng dimensyon na inspeksyon para sa mga kritikal na tampok, at mga talaan ng anumang espesyal na proseso na kinakailangan ng pagguhit. Para sa mga paulit-ulit na order, ang pagpapanatili ng mga inaprubahang drawing at pamantayan sa inspeksyon ay nakakatulong na mapanatili ang pagkakapare-pareho sa pagitan ng mga batch. Kung ang isang bahagi ay inilaan upang palitan ang isang kasalukuyang bahagi, ang mamimili ay dapat magbigay ng orihinal na guhit o isang na-verify na sample at tukuyin ang anumang mga pagbabago mula sa nakaraang rebisyon.
Paano mababawasan ng mga mamimili ang mga panganib sa pagkuha at pagpupulong?
Ang mga procurement team ay kadalasang naghahambing ng mga bahagi ng amag ayon sa presyo ng unit at oras ng paghahatid. Mahalaga ang mga salik na iyon, ngunit dapat masuri ang mga ito laban sa pagiging tugma, mga kinakailangan sa inspeksyon, at ang halaga ng pagkaantala sa produksyon. Ang isang murang bahagi ng gabay na maagang nagsusuot ay maaaring humantong sa mga problema sa pag-align, trabaho sa pagpapanatili, at mga tinanggihang molded na bahagi. Ang isang tamang tinukoy na bahagi ay maaaring magkaroon ng mas mataas na presyo ng pagbili ngunit nag-aalok ng mas mahusay na halaga ng lifecycle kung binabawasan nito ang downtime at dalas ng pagpapalit.
Bago mag-order, gamitin ang mga sumusunod na teknikal na punto ng pagsusuri:
- Kumpirmahin ang uri ng amag, pagkakaayos ng plato, at interface ng makina.
- Ibigay ang pinakabagong inaprubahang pagguhit ng pagpupulong ng amag at mga guhit ng bahagi.
- Tukuyin ang mga grado ng materyal, mga kinakailangan sa tigas, at mga kondisyon ng paggamot sa init.
- Tukuyin ang mga kritikal na sukat, geometric tolerance, at pagkamagaspang sa ibabaw.
- Kumpirmahin kung ang mga bahagi ay dapat sumunod sa DME, HASCO, FUTABA, o isa pang hinirang na pamantayan.
- Suriin ang pagpapalit sa mga kasalukuyang bahagi ng amag at ang nilalayong kapalit na mga bahagi.
- Sumang-ayon sa mga dokumento ng inspeksyon, packaging, pagkakakilanlan, at mga kinakailangan sa traceability.
- Suriin ang iskedyul ng paghahatid kaugnay sa machining, heat treatment, grinding, at panghuling inspeksyon.
Ang impormasyon sa base ng iniksyon ng amag na inilathala ng supplier ay tumutukoy sa pagiging tugma ng DME, HASCO, at FUTABA. Dapat pa ring tukuyin ng mga mamimili ang partikular na karaniwang serye at mga sukat na kinakailangan. Ang pariralang "internasyonal na pamantayan" ay hindi sapat sa sarili nito dahil ang iba't ibang mga sistema ay maaaring gumamit ng iba't ibang mga dimensyon, akma, at mga bahaging kumbensyon. Dapat tukuyin ng aming mga teknikal na dokumento sa pagbili ang pamantayan, numero ng bahagi, at rebisyon kung saan kinakailangan ang pagpapalitan.
Para sa mga custom na proyekto, ang Moldburger Mould Industry Co., Ltd. ay maaaring masuri sa kakayahan nitong suriin ang mga guhit, paggawa ng kinakailangang plate at configuration ng bahagi, at magbigay ng may-katuturang impormasyon sa kalidad. Ang aming koordinasyon sa pabrika ay dapat tumuon sa paglutas ng mga teknikal na tanong bago ang produksyon, lalo na kung saan ang order ay may kasamang hindi karaniwang mga dimensyon o mga kapalit na bahagi. Ang isang malinaw na proseso ng pag-apruba ay nakakatulong na maiwasan ang mga maiiwasang pagbabago pagkatapos magsimula ang machining.
Konklusyon
Ang isang precision injection mold ay umaasa sa isang matatag na mold base at isang coordinated set ng mga standard na bahagi. Ang mga clamping plate, cavity at core plate, support plate, spacer block, at ejector housing ay nagbibigay ng structural foundation. Ang guide pillars, bushings, ejector pins, sleeves, return pins, locating rings, sprue bushings, at wear component ay sumusuporta sa tumpak na paggalaw at maaasahang paglabas ng bahagi. Tinutukoy ng mga rekord ng pagpili ng materyal, dimensional na kontrol, compatibility ng makina, at inspeksyon kung ang mga bahaging ito ay gumagana nang magkasama ayon sa nilalayon.
Moldburger Mould Industry Co., Ltd.nag-aalok ng mga solusyon sa mold-base at standard-component na sinusuportahan ng mga nai-publish na mga detalye ng materyal, mga mapagkukunan ng machining, at kagamitan sa inspeksyon. Kung bubuo ka ng bagong injection mold o naghahanap ng mga kapalit na bahagi, ipadala sa aming team ang iyong mga guhit, kinakailangan sa materyal, mga detalye ng makina, at inaasahang kondisyon ng produksyon. Humiling ng teknikal na pagsusuri at panipi upang matukoy ang angkop na pagsasaayos para sa iyong proyekto sa tooling.
Mga Madalas Itanong
Q: Ano ang pagkakaiba sa pagitan ng base ng amag at mga karaniwang bahagi ng amag?
A: Ang base ng amag ay ang istrukturang pagpupulong ng mga plato at mga sumusuportang elemento na humahawak sa lukab, core, sistema ng paggabay, at mekanismo ng pagbuga. Ang mga karaniwang bahagi ng amag ay ang mga functional na bahagi na naka-install sa loob o sa paligid ng assembly na iyon, tulad ng mga guide pillar, guide bushing, ejector pin, ejector sleeves, return pins, locating rings, at sprue bushings. Ang base ng amag ay nagbibigay ng suporta sa istruktura, habang kinokontrol ng mga karaniwang bahagi ang pagkakahanay, paggalaw, pagpoposisyon, at paglabas ng bahagi. Parehong dapat na tinukoy nang magkasama upang makamit ang maaasahang operasyon ng amag.
Q: Aling bakal ang karaniwang ginagamit para sa precision injection mold base?
A: Ang P20 at 1.2311 na pre-hardened steel ay karaniwang ginagamit para sa pangkalahatang layunin na mga mold-base plate dahil nag-aalok ang mga ito ng praktikal na kumbinasyon ng machinability at mekanikal na pagganap. Maaaring mapili ang iba pang mga marka ayon sa aplikasyon. Halimbawa, ang 4140 ay nauugnay sa lakas at tigas, H13 na may paglaban sa init, hindi kinakalawang na asero na may paglaban sa kaagnasan, at S7 na may paglaban sa epekto. Ang huling pagpipilian ay dapat isaalang-alang ang istraktura ng amag, dagta, temperatura ng pagpapatakbo, mga kondisyon ng pagsusuot, kinakailangang katigasan, at dokumentasyon ng materyal ng supplier.
T: Bakit mahalaga ang mga guide pillar at bushings sa katumpakan ng injection mold?
A: Kinokontrol ng mga guide pillar at bushings ang relatibong posisyon ng dalawang halves ng amag habang nagbubukas at nagsasara ang amag. Ang wastong tugmang mga bahagi ay tumutulong sa cavity at core na magtagpo sa nilalayong posisyon, na binabawasan ang hindi gustong paggalaw at pinoprotektahan ang mga nahahati na ibabaw. Ang kanilang diameter, straightness, fit, hardness, surface finish, at lubrication na kinakailangan ay lahat ay nakakaimpluwensya sa performance. Ang sobrang clearance ay maaaring mag-ambag sa misalignment, habang ang sobrang higpit ng fit ay maaaring magdulot ng friction, scoring, o seizure sa paulit-ulit na operasyon.
T: Paano dapat piliin ang mga ejector pin para sa isang plastic injection mold?
A: Dapat piliin ang mga ejector pin ayon sa geometry ng molded part, kapal ng pader, pag-urong ng materyal, draft, at inaasahang ejection resistance. Ang kanilang mga posisyon sa pakikipag-ugnay ay dapat na ipamahagi ang puwersa ng paglabas nang hindi nagdudulot ng mga nakikitang marka o pagbaluktot ng bahagi. Ang diameter ng pin, haba, estilo ng ulo, geometry ng tip, tigas, at akma sa loob ng ejector plate ay dapat suriin laban sa pagguhit ng amag. Ang mga manggas ng ejector ay maaaring mas angkop sa paligid ng mga cylindrical na boss o core pin kung saan kailangan ang nakapaligid na contact surface.
Q: Anong impormasyon ang dapat ibigay ng mga mamimili kapag nag-order ng customized na base ng amag?
A: Dapat ibigay ng mga mamimili ang pinakabagong mold assembly drawing, mga sukat ng plato, modelo ng makina, tie-bar spacing, mga detalye ng platen, locating ring at mounting requirements, ejector interface, cavity arrangement, uri ng resin, at inaasahang kondisyon ng produksyon. Dapat ding tukuyin ng order ang mga grado ng materyal, tigas, mga kritikal na pagpapaubaya, pagtatapos sa ibabaw, naaangkop na mga pamantayan, at kinakailangang mga dokumento ng inspeksyon. Ang pagbibigay ng impormasyong ito bago ang pagsipi ay nakakatulong sa tagagawa na masuri ang pagiging tugma, tukuyin ang mga espesyal na kinakailangan sa pagmachining, at bawasan ang panganib ng mga problema sa dimensional o assembly.