- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Paano Naaapektuhan ng Iba't ibang Moldbase at Standard Part Configurations ang Mold Assembly?
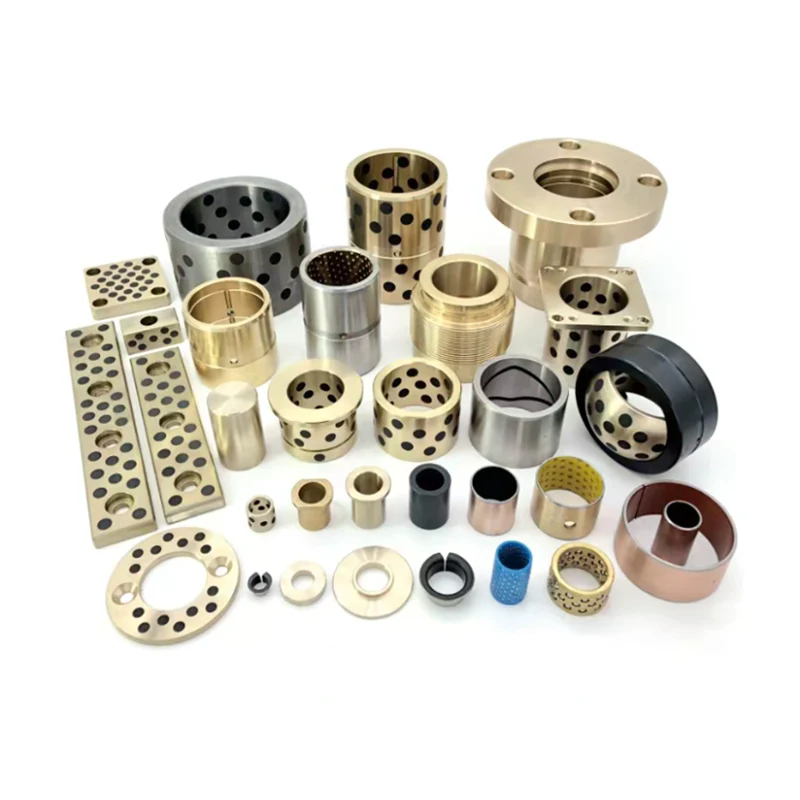
Maaaring gamitin ng dalawang molde ang parehong disenyo ng cavity at ang parehong proseso ng paghubog, ngunit ang isa ay nagtitipon sa loob ng apat na araw at ang isa ay tumatagal ng tatlong linggo. Ang pagkakaiba ay madalas na hindi ang gawain ng lukab. Ito ay angMoldbase at Standard na Bahagipagsasaayos. Tinutukoy ng moldbase ang plate stack, ang layout ng guide pillar, ang ejector system, ang return mechanism, at ang mounting interface. Tinutukoy ng mga karaniwang bahagi kung paano kumonekta ang mga elementong iyon, kung paano inaayos ang mga ito, at kung gaano kadaling mapapalitan ang mga ito. Kapag pinili ang mga configuration na ito nang walang pagsasaalang-alang sa pag-assemble, ang tagabuo ng amag ay gumugugol ng oras sa muling paggawa ng mga bulsa, shimming plate, pag-align ng mga ejector plate, at pagwawasto ng mga hindi tugmang interface. Kapag pinili ang mga ito nang nasa isip ang pagpupulong, magkakasama ang amag sa isang predictable na pagkakasunud-sunod, ang mga pagsasaayos ay minimal, at ang pag-access sa pagpapanatili ay diretso.
Ang gabay na ito ay isinulat para sa mga procurement team na bumibili ng Moldbase at Standard Part set para sa mold assembly. Ipinapaliwanag nito kung paano nakakaapekto ang iba't ibang configuration sa sequence ng assembly, tolerance stack, adjustment time, at maintenance access. Ang bawat seksyon ay lumalapit sa paksa mula sa iba't ibang anggulo: ang mga desisyon na pinipilit ng moldbase, ang oras na ginagamit ng karaniwang bahagi, ang mga interface na lumilikha ng pinakamataas na panganib, ang paraan ng mga materyales at kapal ng plate na nakakaapekto sa pagkakahanay, at ang mga tanong na dapat itanong ng mga mamimili sa isang supplier bago maglagay ng order. Nilalayon ng content na tulungan ang mga mamimili na tukuyin ang mga configuration na nagpapababa ng panganib sa pagpupulong sa halip na ilipat ito sa tagabuo ng amag. Ang aming pabrika sa Moldburger Mould Industry Co., Ltd. ay nagsusuplay ng Moldbase at Standard Part set para sa pagpupulong ng amag, at ang gabay sa ibaba ay nagpapakita ng mga isyu sa pagpupulong na nakikita namin sa gawaing iyon.
Talaan ng mga Nilalaman
- 1. Anong mga Desisyon ang Ginagawa ng isang Moldbase Configuration Force Habang Nagpupulong?
- 2. Paano Naaapektuhan ng Mga Karaniwang Pagpapahintulot sa Bahagi ang Oras ng Pagpupulong at Muling Paggawa?
- 3. Aling Mga Interface ng Karaniwang Bahagi ang Lumilikha ng Pinakamataas na Panganib sa Pagtitipon?
- 4. Paano Naaapektuhan ng Moldbase Materials at Plate Thickness ang Alignment at Stability?
- 5. Paano Dapat Paghambingin ng Mga Mamimili ang Moldbase at Standard Part Supplier para sa Kahandaan sa Pagpupulong?
- 6. Konklusyon
- 7. Mga Madalas Itanong (FAQ)
1. Anong mga Desisyon ang Ginagawa ng isang Moldbase Configuration Force Habang Nagpupulong?
Pinipilit ng configuration ng Moldbase at Standard Part ang isang sequence ng mga desisyon sa assembly bago ilagay ang unang plate sa bench. Ang pinakapangunahing desisyon ay ang uri ng moldbase: two-plate, three-plate, o hindi karaniwang stack. Ang two-plate moldbase ay ang pinakasimpleng i-assemble dahil ang plate stack ay maikli at ang layout ng guide pillar ay direkta. Ang three-plate moldbase ay nagdaragdag ng runner plate at pangalawang opening interface, na nangangahulugang mas maraming guide pillars, mas maraming return spring, at mas kumplikadong timing relationship sa pagitan ng mga plate. Ang isang hindi karaniwang stack ay maaaring tumanggap ng isang espesyal na sistema ng runner o isang side action, ngunit nangangailangan din ito ng mga custom na plate at custom na karaniwang interface ng bahagi na nagpapataas ng oras ng pagpupulong.
Ang pangalawang desisyon ay ang layout ng plato. Ang A plate, ang B plate, ang ejector plates, at ang backing plates ay dapat na sukat sa cavity at sa ejector system. Kung ang lugar ng ejector plate ay masyadong maliit para sa bilang ng mga ejector pin, ang mga pin ay dapat ilipat o ang ejector plate ay dapat palitan. Kung ang espasyo ng haligi ng gabay ay masyadong makitid para sa layout ng cavity, dapat na muling idisenyo ang amag. Ang talahanayan sa ibaba ay nagmamapa ng pangunahing mga pagpipilian sa configuration ng moldbase sa kanilang mga kahihinatnan sa pagpupulong.
| Pagpipilian sa Configuration | Bunga ng Asembleya | Tanong sa Pagkuha |
| Dalawang-plate kumpara sa tatlong-plate | Ang tatlong-plate ay nagdaragdag ng runner plate at karagdagang interface ng gabay | Nakumpirma ba ang sistema ng runner bago i-order ang moldbase? |
| Karaniwan laban sa hindi karaniwang stack | Ang hindi pamantayan ay nangangailangan ng mga pasadyang plato at mga pasadyang bahagi na umaangkop | Ang mga custom na plate ba ay may sukat at pinahihintulutan? |
| Layout ng haligi ng gabay | Tinutukoy ang pagkakahanay ng plato at pagkakasunud-sunod ng pagpupulong | Tugma ba ang layout sa layout ng cavity at ejector? |
| Laki ng ejector plate | Tinutukoy ang bilang ng ejector pin at pagkakalagay | Natukoy ba ang pattern ng ejector bago i-order ang plato? |
| Ibalik ang pag-aayos ng tagsibol | Tinutukoy ang pagbabalik at kaligtasan ng plate | Tinukoy ba ang mga spring pocket at preload? |
| Interface sa pag-mount | Tinutukoy ang akma sa molding machine platen | Nakumpirma ba ang pattern ng locating ring at clamp slot? |
Ang ikatlong desisyon ay ang ejector system. Ang ejector plate, ang ejector pin, ang return pin, at ang mga spring ay dapat piliin bilang isang set. Ang hindi tugmang set ay nagbubunga ng pagbubuklod, hindi pantay na pagbuga, o napaaga na pagkasira. Ang pang-apat na desisyon ay ang circuit ng tubig at hangin. Ang lokasyon ng mga linya ng tubig at ang mga linya ng hangin ay dapat na pinlano bago ang mga plato ay drilled. Ang isang huling pagbabago sa layout ng paglamig ay maaaring mangailangan ng pagpapalit ng plato, na nagpapaantala sa buong pagpupulong. Ang ikalimang desisyon ay ang pagsasaayos ng pag-angat at paghawak. Ang isang malaking moldbase na walang tamang lifting point ay mahirap i-assemble nang ligtas at maaaring mangailangan ng mga pagbabago sa rigging na nagdaragdag ng oras.
Nakikipagtulungan ang aming engineering team sa Moldburger Mould Industry Co., Ltd. sa mga mamimili upang i-lock ang mga desisyong ito bago ilabas ang order ng Moldbase at Standard Part. Sinusuri namin ang layout ng plate, ang spacing ng haligi ng gabay, ang pattern ng ejector, at ang mounting interface laban sa disenyo ng cavity at interface ng makina. Ang layunin ay upang maiwasan ang sitwasyon kung saan dumating ang moldbase at natuklasan ng assembly team na hindi kayang tanggapin ng ejector plate ang kinakailangang pin pattern. Ang maikling pagsusuri bago ang order ay mas mura kaysa sa pagpapalit ng plato pagkatapos ng order.
2. Paano Naaapektuhan ng Mga Karaniwang Pagpapahintulot sa Bahagi ang Oras ng Pagpupulong at Muling Paggawa?
Ang mga karaniwang pagpapaubaya ng bahagi ay nakakaapekto sa oras ng pagpupulong dahil ang bawat interface sa pagitan ng karaniwang bahagi at ng moldbase o sa pagitan ng dalawang karaniwang bahagi ay nangangailangan ng angkop. Ang isang haligi ng gabay na bahagyang sobrang laki ay hindi papasok sa guide bushing nang walang puwersa. Ang isang return pin na medyo maliit ang laki ay hindi makakahawak sa ejector plate sa tamang posisyon. Ang isang ejector pin na medyo mahaba ay mamarkahan ang bahagi o i-preload ang ejector plate. Ang assembly team ay gumugugol ng oras sa pagsukat, reaming, shimming, o pagpapalit ng mga bahagi upang makamit ang kinakailangang akma. Ang talahanayan sa ibaba ay naghahati-hati sa oras ng pagpupulong na karaniwang ginagamit ng mga karaniwang bahagi sa isang medium-sized na amag.
| Aktibidad sa Pagpupulong | Karaniwang Oras | Pangunahing Dahilan ng Pagkaantala | Configuration Lever |
| Gabay sa haligi at bushing fit | 2 hanggang 6 na oras | Misalignment o tolerance mismatch | Tukuyin ang mga katugmang hanay at gabay sa layout ng haligi |
| Pag-align ng ejector plate | 3 hanggang 8 oras | Ibalik ang pin fit at plate parallelism | Tukuyin ang kapal ng ejector plate at pin fit |
| Pagsasaayos ng haba ng ejector pin | 2 hanggang 6 na oras | Pagkakaiba-iba ng haba ng pin at tolerance ng plate stack | Tukuyin ang tolerance ng haba ng pin at allowance ng paggiling |
| Spring pocket at preload | 1 hanggang 4 na oras | Lalim ng bulsa at walang haba ng tagsibol | Tukuyin ang mga spring pocket at spring grade |
| Paghanap ng ring at sprue bushing | 1 hanggang 3 oras | Concentricity at interface ng makina | Kumpirmahin ang interface ng makina bago mag-order |
| Mga kabit ng tubig at hangin | 2 hanggang 5 oras | Thread fit at lokasyon ng port | Tukuyin ang port standard at angkop na uri |
Ipinapakita ng time breakdown na ang mga aktibidad na nauugnay sa pagpaparaya ay hindi mahalaga. Sa isang medium-sized na amag, maaari silang mag-account ng 11 hanggang 32 oras ng oras ng pagpupulong. Kung ang mga bahagi ay hindi tugma, ang oras ay maaaring doble dahil ang koponan ay dapat mag-disassemble, sukatin, mag-order ng mga kapalit, at muling buuin. Ang desisyon sa pagkuha na nagbabawas sa oras na ito ay hindi lamang upang bumili ng mas mahigpit na pagpapaubaya. Ito ay para bumili ng katugmang set mula sa isang supplier na kumokontrol sa tolerance sa buong assembly. Ang isang haligi ng gabay na nasa loob ng pagpapaubaya ngunit hindi tumutugma sa bushing ay isang problema pa rin. Inaalis ng isang katugmang hanay ang hindi pagkakatugma sa interface.
Ang aming pabrika saMoldburger Mould Industry Co., Ltd. mga supply ng Moldbase at Standard Part set na may tugmang guide pillar at bushing pairs, kinokontrol na kapal ng ejector plate, at nakadokumentong pin length tolerance. Ibinibigay din namin ang pagguhit ng pagpupulong na may inaasahang akma at ang allowance sa pagsasaayos. Ang layunin ay bawasan ang trial-and-error na oras na kung hindi man ay gugugulin ng assembly team sa bench. Kapag ang mga bahagi ay dumating na tumugma, ang pagkakasunud-sunod ng pagpupulong ay magiging isang pagkakasunud-sunod ng pag-verify sa halip na isang pagkakasunud-sunod ng pagwawasto.
Para sa isang mamimili, ang praktikal na hakbang ay isama ang mga kinakailangan sa akma sa purchase order. Sabihin ang guide pillar at bushing fit, ang ejector plate parallelism, ang ejector pin length tolerance, at ang mga sukat ng spring pocket. Ang isang supplier na maaaring kumpirmahin ang mga kinakailangang ito sa pamamagitan ng pagsulat ay isang supplier na nauunawaan ang pagpupulong. Ang isang tagapagtustos na nagbibigay lamang ng mga numero ng katalogo ay isang tagapagtustos na nag-iiwan ng angkop sa pangkat ng pagpupulong.
3. Aling Mga Interface ng Karaniwang Bahagi ang Lumilikha ng Pinakamataas na Panganib sa Pagtitipon?
Hindi lahat ng karaniwang interface ng bahagi ay nagdadala ng parehong panganib sa pagpupulong. Ang ilang mga interface ay mapagpatawad, at ang ilan ay hindi mapagpatawad. Ang hindi mapagpatawad na mga interface ay ang mga kung saan ang isang maliit na error ay nagdudulot ng malaking kahihinatnan: ang guide pillar at bushing interface, ang ejector plate at return pin interface, ang sprue bushing at locating ring interface, at ang slide at wear plate interface. Tinutukoy ng mga interface na ito ang alignment, ang ejection, ang machine fit, at ang side action function. Ang talahanayan sa ibaba ay nagpapakita ng isang risk matrix para sa mga pangunahing interface sa isang Moldbase at Standard Part assembly.
| Interface | Panganib sa Pagpupulong | Bunga ng Pagkabigo | Pagpapagaan |
| Gabay sa haligi at bushing | Mataas | Plate misalignment, galling, pinsala sa amag | Matched set, controlled fit, proper lubrication |
| Ejector plate at return pin | Mataas | Ejector plate na nagbubuklod, hindi kumpletong pagbabalik | Kontroladong pin fit at plate parallelism |
| Sprue bushing at locating ring | Katamtaman hanggang mataas | Hindi tugma sa interface ng makina, pagtagas | Kumpirmahin ang interface ng makina bago mag-order |
| Mag-slide at magsuot ng plato | Mataas | Slide binding, mahinang kalidad ng bahagi | Kinokontrol ang kapal ng wear plate at preload |
| Ejector pin at cavity insert | Katamtaman | Pin mark, pin nasira | Ang tolerance ng haba ng pin at magkasya ang butas |
| Spring at spring pocket | Mababa hanggang katamtaman | Pagkapagod sa tagsibol, pagkabigo sa pagbabalik | Lalim ng bulsa at kontrol sa grado ng tagsibol |
Ang guide pillar at bushing interface ay ang pinakamataas na panganib dahil kinokontrol nito ang pagkakahanay ng buong plate stack. Kung ang mga haligi ng gabay ay hindi parallel o ang mga bushings ay hindi concentric, ang mga plate ay magbubuklod. Susubukan ng assembly team na itama ang problema sa pamamagitan ng reaming ng bushings o shimming ang mga plates, ngunit maaaring hindi malutas ng mga pagwawasto na ito ang ugat na dahilan. Ang tamang pagpapagaan ay upang tukuyin ang isang katugmang guide pillar at bushing set at upang kumpirmahin ang layout ng guide pillar laban sa plate stack. Ang ejector plate at return pin interface ay ang pangalawang pinakamataas na panganib dahil kinokontrol nito ang paggalaw ng ejector plate. Ang isang return pin na masyadong masikip ay magbibigkis sa plato, at ang isang return pin na masyadong maluwag ay magbibigay-daan sa plate na tumagilid. Ang pagpapagaan ay upang tukuyin ang pin fit at ang plate parallelism na magkasama.
Itinuturing ng aming pabrika sa Moldburger Mould Industry Co., Ltd. ang mga high-risk na interface na ito bilang mga kontroladong katangian sa aming supply ng Moldbase at Standard Part. Ibinibigay namin ang data ng akma, ang data ng parallelism, at ang mga drawing ng interface kasama ng kargamento. Sinusuri din namin ang interface ng makina sa mamimili bago ilabas ang order. Ang layunin ay gawing mabe-verify ang mga interface na may mataas na peligro sa pagpupulong sa halip na matuklasan sa pagsubok.
Para sa isang mamimili, ang risk matrix ay isang tool para sa pagbibigay-priyoridad sa mga kinakailangan sa purchase order. Ang mga high-risk na interface ay dapat mayroong tahasang akma at mga kinakailangan sa pagpapaubaya sa pagkakasunud-sunod. Ang mga interface na may katamtamang panganib ay dapat may data ng inspeksyon. Ang mga interface na mababa ang panganib ay maaaring saklawin ng karaniwang sistema ng kalidad ng supplier. Ang tiered approach na ito ay nakatutok sa procurement effort kung saan ito ang may pinakamalaking epekto sa assembly.
4. Paano Naaapektuhan ng Moldbase Materials at Plate Thickness ang Alignment at Stability?
Ang mga materyales sa moldbase at kapal ng plato ay nakakaapekto sa pagkakahanay at katatagan dahil tinutukoy nila kung paano kumikilos ang plate stack sa ilalim ng pagkarga at temperatura. Ang isang manipis na plato ay nagpapalihis ng higit sa isang makapal na plato sa ilalim ng parehong puwersa ng pag-clamping. Ang isang materyal na may mataas na thermal expansion coefficient ay nagbabago ng sukat nang higit sa isang materyal na may mababang koepisyent. Ang isang materyal na may mababang katigasan ay mas mabilis na nagsusuot sa guide pillar at bushing interface. Naiipon ang mga epektong ito sa pamamagitan ng stack at lumilitaw bilang error sa pagkakahanay sa cavity. Inihahambing ng talahanayan sa ibaba ang mga karaniwang materyales sa moldbase at ang epekto nito sa pagpupulong.
| materyal | Karaniwang Kapal ng Plate | Alignment at Stability Effect | Pagsasaalang-alang ng Assembly |
| P20 na pre-hardened steel | 25 hanggang 80 mm | Magandang katatagan, katamtamang paglaban sa pagsusuot | Karaniwang pagpipilian para sa pangkalahatang mga hulma |
| 718H na pre-hardened na bakal | 30 hanggang 100 mm | Mas mahusay na polishability at katatagan | Angkop para sa malalaking hulma |
| S50C carbon steel | 20 hanggang 60 mm | Mas mababang tigas, mas mataas na pagkasuot sa interface ng gabay | Gamitin para sa mababang dami ng amag |
| Aluminyo haluang metal | 20 hanggang 50 mm | Mataas na thermal expansion, mas mababang higpit | Gamitin para sa prototype o low-volume molds |
Ang kapal ng plato ay hindi lamang isang isyu sa lakas. Isa itong tolerance stack na isyu. Tinutukoy ng kabuuang taas ng stack ang shut height ng amag at ang akma sa makina. Kung ang A plate o ang B plate ay mas makapal kaysa sa pamantayan, ang ejector plate at ang backing plate ay dapat ayusin upang mapanatili ang taas ng stack. Kung ang ejector plate ay mas manipis kaysa sa pamantayan, ang haba ng ejector pin ay dapat ayusin. Ang mga pagsasaayos na ito ay hindi mahirap, ngunit nagdaragdag sila ng oras ng pagpupulong at nagpapakilala sila ng mga pagkakataon para sa pagkakamali. Ang pagsasaayos ng moldbase na gumagamit ng karaniwang kapal ng plato ay nagpapababa sa pasanin sa pagsasaayos.
Ang pagpili ng materyal ay nakakaapekto rin sa thermal behavior. Sa isang amag na tumatakbo sa isang mataas na temperatura, ang plate stack ay lumalawak. Kung ang mga haligi ng gabay at ang mga bushings ay ginawa mula sa mga materyales na may iba't ibang mga koepisyent ng pagpapalawak, ang fit ay nagbabago sa temperatura. Ang isang akma na tama sa temperatura ng silid ay maaaring maging masyadong masikip o masyadong maluwag sa operating temperatura. Dapat isaalang-alang ng pangkat ng pagpupulong ang epektong ito kapag pumipili ng gabay na haligi at bushing clearance. Sinusuri ng aming team ng engineering sa Moldburger ang operating temperature at ang kumbinasyon ng materyal kapag nagbibigay kami ng set ng Moldbase at Standard Part. Pinapayuhan namin ang clearance ng haligi ng gabay at ang materyal ng plato na magpapanatili ng pagkakahanay sa temperatura ng pagpapatakbo.
Para sa isang mamimili, ang detalye ng materyal at kapal ay dapat na nakatali sa mga kondisyon ng pagpapatakbo ng amag. Ang isang karaniwang P20 moldbase ay sapat para sa maraming mga hulma sa temperatura ng silid. Ang isang mataas na temperatura na amag o isang malaking amag ay maaaring mangailangan ng ibang materyal at ibang kapal ng plato. Dapat maipaliwanag ng supplier kung bakit angkop ang iminungkahing pagsasaayos para sa aplikasyon, hindi lamang nag-aalok ng pamantayan ng katalogo.
5. Paano Dapat Paghambingin ng Mga Mamimili ang Moldbase at Standard Part Supplier para sa Kahandaan sa Pagpupulong?
Dapat ihambing ng mga mamimili ang mga supplier para sa kahandaan sa pagpupulong sa pamamagitan ng pagsusuri sa kakayahan ng supplier na maghatid ng isang tugma, dokumentado, at handa na set na pagpupulong sa halip na isang koleksyon ng mga bahagi ng catalog. Dapat saklawin ng pagsusuri ang suporta sa engineering ng supplier, ang kontrol sa pagpapaubaya, ang dokumentasyon, at ang pagiging maaasahan ng paghahatid. Ang talahanayan sa ibaba ay nagbibigay ng balangkas ng paghahambing ng supplier.
| Lugar ng Pagsusuri | Ano ang Itatanong | Malakas na Tugon ng Supplier | Mahinang Tugon ng Supplier |
| Suporta sa engineering | Maaari mo bang suriin ang layout ng plato at pattern ng ejector bago mag-order? | Nagbibigay ng pagsusuri at isang marked-up na pagguhit | Ang mga numero ng katalogo lamang ang sinipi |
| Pagkontrol sa pagpapaubaya | Ano ang mga tolerance ng guide pillar at ejector plate? | Nagbibigay ng katugmang set ng data at mga limitasyon sa inspeksyon | Tumutukoy sa pangkalahatang pagpaparaya sa katalogo |
| Dokumentasyon | Anong assembly drawing at fit data ang kasama? | Nagbibigay ng assembly drawing at fit table | Nagbibigay lamang ng listahan ng packing |
| Pagkumpirma ng interface | Paano mo kumpirmahin ang interface ng makina? | Humihiling ng data ng platen ng makina at kinukumpirma | Ipinapalagay ang karaniwang interface |
| Ang pagiging maaasahan ng paghahatid | Ano ang lead time para sa isang kumpletong set? | Nagbibigay ng iskedyul na may kakayahang magamit ng plato at bahagi | Sinipi lamang ang moldbase, hindi ang mga karaniwang bahagi |
Ang pinakamalakas na tugon ng supplier ay isa na may kasamang pagsusuri sa engineering bago ang order. Ang pagsusuri sa layout ng plate laban sa pattern ng ejector, ang spacing ng guide pillar laban sa layout ng cavity, at ang interface ng machine laban sa locating ring ay isang maliit na pagsisikap na pumipigil sa malalaking problema sa pagpupulong. Ang isang supplier na nag-aalok ng pagsusuring ito ay isang supplier na nakakaunawa sa proseso ng pagpupulong. Ang isang supplier na sumipi lamang ng mga numero ng katalogo ay isang supplier na nagbebenta ng mga piyesa, hindi kahandaan sa pagpupulong.
Ang aming pabrika sa Moldburger Mould Industry Co., Ltd. ay nagbibigay ng pagsusuri sa engineering na ito bilang bahagi ng aming supply ng Moldbase at Standard Part. Sinusuri namin ang drawing, kumpirmahin ang interface, at binibigyan ang assembly drawing ng fit data. Kinukumpirma rin namin ang pagkakaroon ng mga karaniwang bahagi na may moldbase upang ang kumpletong hanay ay dumating nang magkasama. Ang layunin ay bigyan ang mamimili ng isang set na handang i-assemble, hindi isang set na nangangailangan ng pangalawang order para makumpleto ang build. Kung naghahambing ka ng mga supplier para sa isang proyekto ng pagpupulong ng amag, makipag-ugnayan sa aming koponan upang talakayin ang kahandaan sa pagpupulong ng iyong configuration ng Moldbase at Standard Part.
6. Konklusyon
Ang iba't ibang mga configuration ng Moldbase at Standard Part ay nakakaapekto sa pagpupulong ng amag sa pamamagitan ng mga pagpapasya sa plate stack, ang tolerance sa mga interface ng standard na bahagi, ang antas ng panganib ng mga interface na may mataas na karga, at ang mga pagpipilian sa materyal at kapal na tumutukoy sa pagkakahanay at katatagan. Ang isang configuration na pinili kung saan ang pagpupulong sa isip ay binabawasan ang oras na ginugol sa pag-aayos, shimming, at muling paggawa. Ang isang configuration na pinili nang walang pagsasaalang-alang na iyon ay naglilipat ng panganib sa pagpupulong sa tagabuo ng amag. Para sa mga procurement team, ang susi ay ang tukuyin ang configuration laban sa assembly sequence, upang mangailangan ng mga katugmang set at fit data, at ang pumili ng supplier na nagsusuri ng mga interface bago ilabas ang order. Ang aming pabrika sa Moldburger Mould Industry Co., Ltd. ay nagsu-supply ng mga set ng Moldbase at Standard Part na may pagsusuri sa engineering, mga katugmang tolerance, at dokumentasyon ng pagpupulong. Kung nagpaplano ka ng isang proyekto ng pagpupulong ng amag, makipag-ugnayan sa aming koponan upang suriin ang iyong configuration bago ilagay ang order.
7. Mga Madalas Itanong (FAQ)
Tanong 1: Paano nakakaapekto sa oras ng pagpupulong ang pagpili sa pagitan ng two-plate at three-plate moldbase?
Sagot: Ang isang three-plate moldbase ay nagdaragdag ng isang runner plate at isang pangalawang interface ng gabay, na nagpapataas ng bilang ng mga plate na ihahanay at ang bilang ng mga karaniwang bahagi upang magkasya. Ang oras ng pagpupulong ay karaniwang mas mahaba kaysa sa dalawang-plate na moldbase dahil ang karagdagang plato ay dapat na nakahanay sa mga haligi ng gabay at sa sistema ng pagbabalik. Ang pagpili ay dapat gawin bago i-order ang moldbase, batay sa kinakailangan ng runner system.
Tanong 2: Bakit mas mahalaga ang standard part tolerances kaysa sa moldbase plate tolerances sa ilang assemblies?
Sagot: Ang mga karaniwang bahagi ay bumubuo sa mga interface na kumokontrol sa paggalaw at pagkakahanay. Ang isang guide pillar na hindi tumutugma sa bushing, o isang return pin na hindi magkasya sa ejector plate, ay magdudulot ng pagbubuklod kahit na ang mga plate ay nasa loob ng tolerance. Ang mga karaniwang pagpapaubaya ng bahagi ay samakatuwid ay kritikal sa pagpupulong, at dapat na tukuyin ang mga ito bilang mga katugmang hanay sa halip na bilang mga indibidwal na item ng katalogo.
Tanong 3: Ano ang pinakamataas na panganib na interface sa isang moldbase at karaniwang bahagi ng pagpupulong?
Sagot: Ang guide pillar at bushing interface ay ang pinakamataas na panganib na interface dahil kinokontrol nito ang pagkakahanay ng buong plate stack. Kung ang mga haligi ay hindi parallel o ang bushings ay hindi concentric, ang mga plates ay magbubuklod. Ang pangalawang pinakamataas na panganib ay ang ejector plate at return pin interface, na kumokontrol sa ejector plate motion. Ang parehong mga interface ay dapat na may tahasang angkop na mga kinakailangan sa purchase order.
Tanong 4: Paano nakakaapekto ang kapal ng plato sa pagpupulong ng amag?
Sagot: Ang kapal ng plate ay nakakaapekto sa kabuuang taas ng stack, ang shut height ng molde, at ang fit sa makina. Kung ang isang plato ay mas makapal o mas manipis kaysa sa pamantayan, ang mga katabing plate at ang haba ng ejector pin ay dapat ayusin upang mapanatili ang taas ng stack at ang paggana ng ejector. Ang isang pagsasaayos na gumagamit ng karaniwang kapal ng plato ay nagpapababa sa pasanin sa pagsasaayos sa panahon ng pagpupulong.
Tanong 5: Anong dokumentasyon ang dapat ibigay ng isang supplier kasama ng set ng Moldbase at Standard Part?
Sagot: Dapat ibigay ng supplier ang assembly drawing kasama ang plate stack, ang guide pillar layout, ang ejector pattern, ang machine interface, at ang fit data para sa mga high-risk na interface. Dapat ding isama sa dokumentasyon ang data ng inspeksyon para sa katugmang guide pillar at bushing set at ang ejector plate parallelism. Ang dokumentasyong ito ay nagbibigay-daan sa assembly team na i-verify ang akma sa halip na matuklasan ito sa panahon ng assembly.
Makipag-ugnayan sa Moldburger Mould Industry Co., Ltd. ngayonupang talakayin ang iyong configuration ng Moldbase at Standard Part at humiling ng pagsusuri sa kahandaan ng pagpupulong bago ang iyong susunod na pagbuo ng amag.